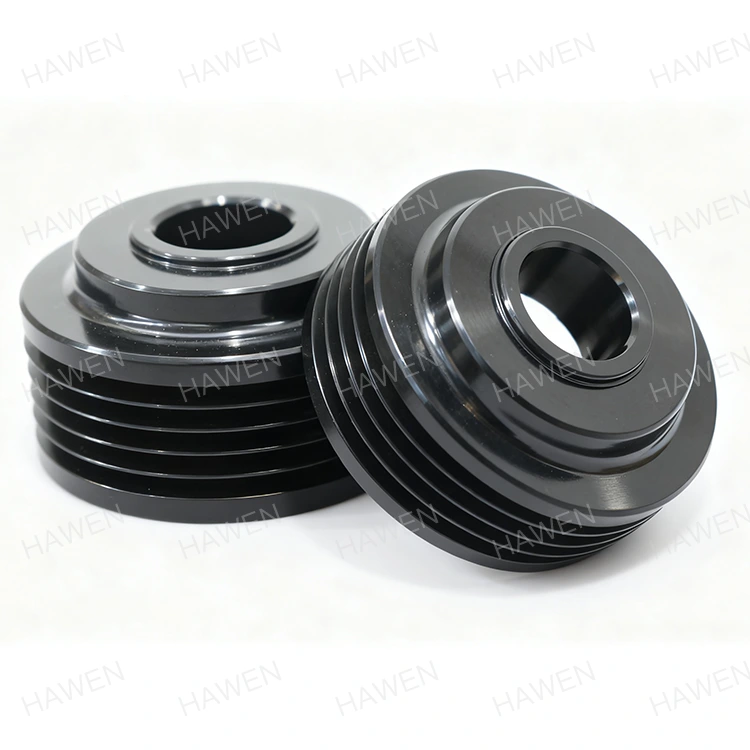
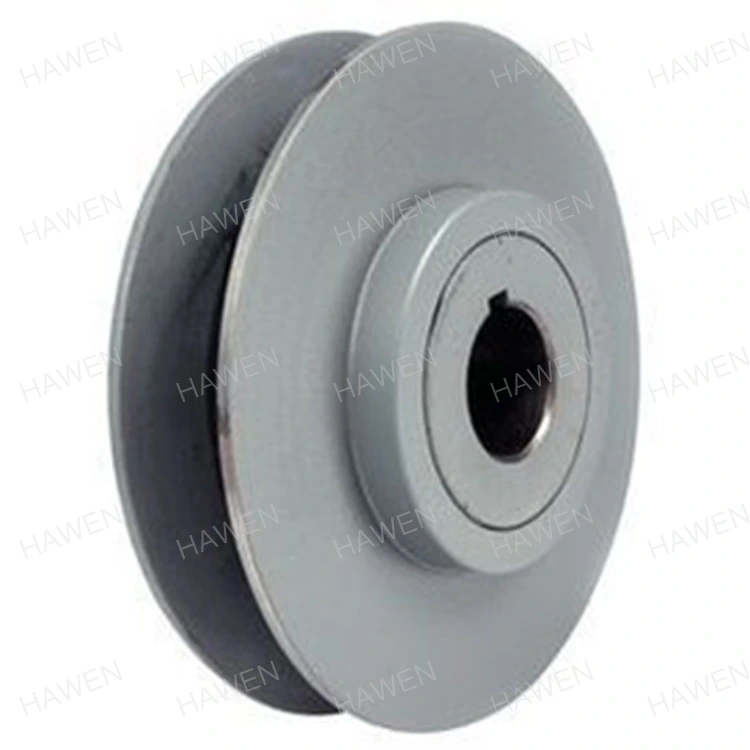
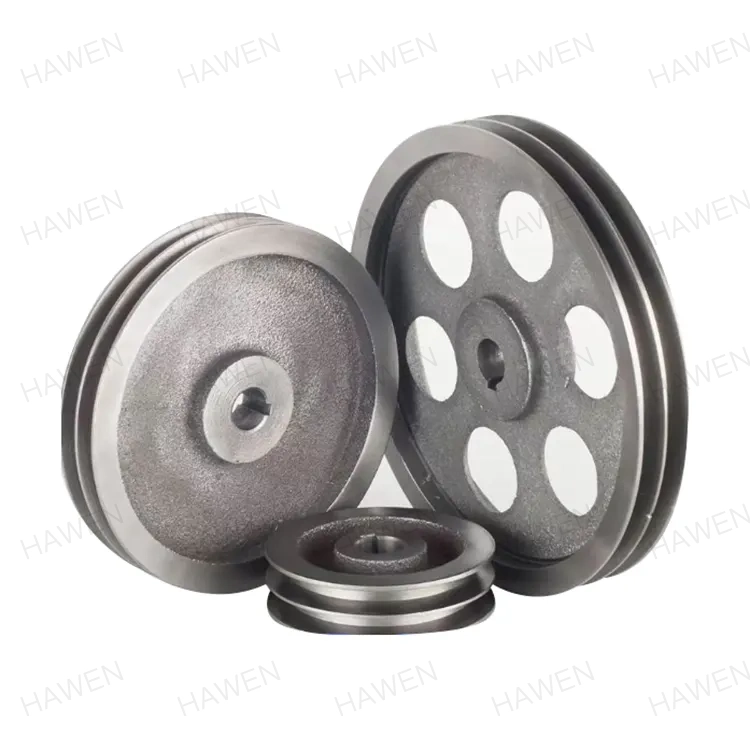
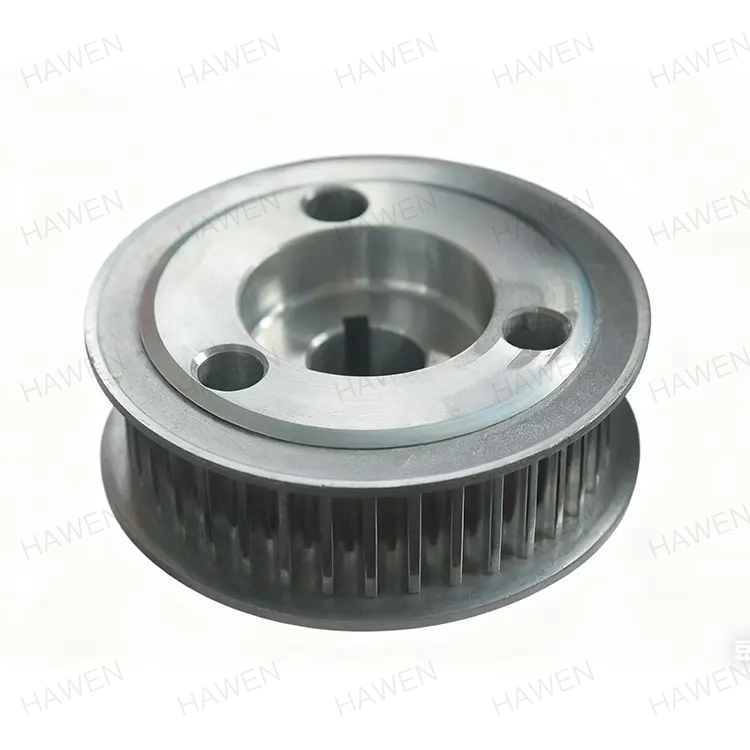
Jurutera penyelenggaraan memasang set baharuTakal Tali Pinggangpada sistem pemacu, yakin bahawa profil alur dan diameter yang ditentukan akan memulihkan pemacu tali pinggang kepada prestasi asalnya. Dalam masa beberapa minggu, tali pinggang mula mencicit, tepi bergoyang, dan tali pinggang tidak sekata di dalam alur. Masalahnya bukan tali pinggang. Masalahnya ialah alur. Sudut alur dimatikan sebanyak dua darjah, diameter alur berbeza-beza di sepanjang lilitan, dan kemasan permukaan terlalu kasar. Senario ini adalah akibat langsung daripada proses pemesinan yang tidak mampu menahan toleransi yang diperlukan. Bagi pembeli Belt Pulleys, memahami proses pemesinan yang memastikan ketepatan dan konsistensi alur adalah penting untuk mengelakkan kegagalan ini.
Panduan ini ditulis untuk jurutera perolehan dan pengurus penyelenggaraan yang perlu mendapatkan sumber Belt Pulleys yang berprestasi dengan pasti. Kami akan menerangkan parameter alur kritikal, proses pemesinan yang mencapainya, kaedah pemeriksaan yang mengesahkannya, dan kriteria untuk menilai pembekal. Kami juga akan menyediakan parameter produk terperinci dari kilang kami di Zhejiang Hawen Electromechanical Co., Ltd. Sama ada anda mendapatkan sumber takal untuk penghantar, pemacu HVAC, jentera pertanian atau kipas industri, panduan ini akan membantu anda menentukan kualiti pemesinan yang betul dan memilih pembekal yang boleh menghantarnya.
Prestasi Takal Belt bergantung pada ketepatan alurnya. Alur ialah saluran yang memandu dan menggenggam tali pinggang. Jika alur tidak tepat, tali pinggang tidak akan duduk dengan betul, dan pemacu akan kehilangan kecekapan, menghasilkan bunyi bising dan haus sebelum waktunya. Empat parameter alur adalah kritikal: sudut alur, diameter alur, profil alur dan kemasan permukaan. Sudut alur menentukan bagaimana tali pinggang menjejak ke dalam alur. Untuk takal tali pinggang V, sudut piawai ialah 34, 36, atau 38 darjah, bergantung pada diameter takal. Ralat hanya satu darjah boleh mengurangkan kapasiti penghantaran kuasa tali pinggang dan menyebabkan haus tidak sekata. Diameter alur menentukan garis padang tali pinggang, yang mempengaruhi nisbah kelajuan. Profil alur termasuk kedalaman alur dan jejari akar. Kemasan permukaan menjejaskan geseran dan kehausan tali pinggang. Jadual di bawah meringkaskan parameter ini dan toleransi tipikalnya.
| Parameter | Toleransi Biasa | Kesan terhadap Prestasi |
| Sudut Alur | +/- 0.5 darjah | Menjejaskan pengikatan tali pinggang dan penghantaran kuasa |
| Diameter Alur | +/- 0.05 mm | Mempengaruhi nisbah kelajuan dan penjejakan tali pinggang |
| Profil Alur (kedalaman, jejari akar) | +/- 0.1 mm | Menjejaskan tempat duduk dan memakai tali pinggang |
| Kemasan Permukaan (Ra) | 0.8 - 1.6 µm | Mempengaruhi geseran dan hayat tali pinggang |
| Larian Alur | +/- 0.05 mm | Mempengaruhi getaran dan pengesanan tali pinggang |
PadaZhejiang Hawen Electromechanical Co., Ltd., kilang kami mengeluarkan Takal Belt dengan had terima ini dan lebih ketat. Kami memahami bahawa ketepatan alur adalah asas prestasi pemacu tali pinggang, dan kami telah melabur dalam pemesinan dan peralatan pemeriksaan yang diperlukan untuk mencapainya. Pasukan kejuruteraan kami boleh memberi nasihat tentang toleransi yang sesuai untuk aplikasi khusus anda.
Profil alur Takal Belt dibentuk melalui urutan proses pemesinan. Proses pertama ialah pusingan, yang menetapkan geometri asas takal, termasuk diameter luar, lubang, dan lebar muka. Alur kemudian dipotong ke muka takal. Untuk takal tali pinggang V, alur biasanya dipotong menggunakan alat bentuk atau alat alur CNC yang sepadan dengan sudut dan profil yang diperlukan. Ketepatan alur bergantung pada ketegaran mesin, ketajaman alat, dan ketepatan laluan alat. Selepas grooving, takal mungkin dikisar untuk memperbaiki kemasan permukaan dan ketepatan dimensi. Jadual di bawah meringkaskan proses pemesinan dan peranannya dalam ketepatan alur.
| Proses | Fungsi | Toleransi Biasa Dicapai | peralatan |
| Berpusing | Membentuk OD, lubang dan muka | +/- 0.05 mm | mesin pelarik CNC |
| Grooving | Memotong profil alur | +/- 0.1 mm, +/- 0.5 darjah | Mesin pelarik CNC dengan alat alur |
| Mengisar | Meningkatkan kemasan dan ketepatan | +/- 0.02 mm, Ra 0.8 µm | Pengisar silinder |
| Deburring | Mengeluarkan tepi tajam | T/A | Manual atau automatik |
| Mengimbangi | Membetulkan pengedaran jisim | G16 atau lebih baik | Mesin pengimbang dinamik |
Di kilang kami, kami menggunakan mesin pelarik CNC dengan perkakas hidup untuk memusing dan mengalur Takal Belt dalam satu persediaan. Ini menghapuskan ralat yang boleh berlaku apabila takal dibuang semula antara operasi. Kami juga menggunakan alat bentuk ketepatan yang dikisar pada profil alur yang tepat, memastikan bahawa sudut alur dan jejari akar adalah konsisten dari bahagian ke bahagian.
Pengisaran ialah proses yang mengambil takal yang baik dan menjadikannya takal ketepatan. Semasa pusingan dan alur mewujudkan geometri asas, pengisaran memperhalusi sudut alur, diameter alur dan kemasan permukaan. Pengisaran dilakukan menggunakan roda pengisaran ketepatan yang disalut dengan profil alur yang diperlukan. Takal dipasang pada mandrel ketepatan dan diputar melawan roda pengisar. Proses pengisaran mengeluarkan sejumlah kecil bahan, biasanya 0.1 hingga 0.3 mm, dan mencapai toleransi yang sukar dicapai dengan memusing sahaja. Kemasan permukaan selepas pengisaran biasanya Ra 0.4 hingga 0.8 µm, yang mengurangkan geseran dan kehausan tali pinggang. Jadual di bawah membandingkan ketepatan dan kemasan yang dicapai dengan memusing dan mengisar.
| Proses | Toleransi Sudut Alur | Toleransi Diameter Alur | Kemasan Permukaan (Ra) |
| Berpusing Sahaja | +/- 0.5 darjah | +/- 0.05 mm | 1.6 - 3.2 µm |
| Memusing + Mengisar | +/- 0.1 darjah | +/- 0.01 mm | 0.4 - 0.8 µm |
Di Hawen, kilang kami menggunakan pengisar silinder CNC dengan pengukur dalam proses untuk mengisar alur Takal Belt kami. Sistem pengukur dalam proses secara berterusan mengukur diameter alur semasa pengisaran dan secara automatik mengimbangi kehausan roda. Ini memastikan bahawa setiap takal memenuhi toleransi yang ditentukan, tanpa mengira bilangan bahagian dalam larian pengeluaran. Kami juga memakai roda pengisar pada selang masa yang tetap untuk mengekalkan profil alur dan mengelakkan kerosakan terbakar atau permukaan.
Mengesahkan ketepatan alur semasa pengeluaran adalah penting untuk memastikan setiap Belt Pulley memenuhi spesifikasi. Proses pengesahan termasuk pemeriksaan dalam proses dan pemeriksaan akhir. Pemeriksaan dalam proses dilakukan oleh operator mesin menggunakan alatan tangan seperti tolok alur, mikrometer dan penunjuk dail. Operator memeriksa sudut alur, diameter alur, dan alur alur pada selang masa yang tetap semasa pengeluaran dijalankan. Jika sisihan dikesan, mesin dilaraskan sebelum lebih banyak bahagian dihasilkan. Pemeriksaan akhir dilakukan oleh jabatan kawalan kualiti menggunakan peralatan yang lebih tepat, seperti mesin pengukur koordinat (CMM) atau projektor profil. CMM boleh mengukur sudut alur, profil alur dan alur alur dengan ketepatan yang tinggi. Jadual di bawah meringkaskan kaedah pemeriksaan dan aplikasinya.
| Kaedah Pemeriksaan | Apa Ia Mengukur | Ketepatan | Apabila Digunakan |
| Tolok Alur | Sudut alur dan profil | +/- 0.5 darjah | Dalam proses |
| Mikrometer | Diameter alur | +/- 0.01 mm | Dalam proses |
| Penunjuk Dail | Kehabisan alur | +/- 0.01 mm | Dalam proses |
| Projektor Profil | Profil alur | +/- 0.005 mm | Pemeriksaan akhir |
| Mesin Pengukur Selaras (CMM) | Semua parameter alur | +/- 0.002 mm | Pemeriksaan akhir |
Di kilang kami, kami menggunakan gabungan pemeriksaan dalam proses dan akhir untuk mengesahkan ketepatan alur Takal Belt kami. Pengendali kami dilatih untuk menggunakan tolok alur dan mikrometer untuk memeriksa sudut dan diameter alur setiap 10 bahagian. Jabatan kawalan kualiti kami menggunakan CMM untuk mengesahkan profil alur dan penghabisan pada asas pensampelan. Kami mengekalkan rekod pemeriksaan terperinci untuk setiap lot pengeluaran, memberikan kebolehkesanan penuh untuk pelanggan kami.
Menilai pembekal Belt Pulley untuk kualiti pemesinan memerlukan tumpuan pada peralatan, perkakas, kawalan proses, pemeriksaan dan pengalaman. Pembekal mesti mempunyai peralatan untuk memusing, mengalur, dan mengisar takal mengikut had terima yang diperlukan. Ini termasuk mesin pelarik CNC, pengisar CNC dan perkakas ketepatan. Pembekal mesti mempunyai sistem kawalan proses yang memastikan kualiti yang konsisten dari bahagian ke bahagian. Ini termasuk pengurusan alat, pengurusan penyejuk dan penyelenggaraan mesin. Pembekal mesti mempunyai sistem pemeriksaan yang mengesahkan ketepatan alur pada setiap lot pengeluaran. Ini termasuk tolok yang ditentukur, CMM dan pemeriksa terlatih. Dan pembekal mesti mempunyai pengalaman dalam menghasilkan Takal Belt untuk aplikasi yang serupa. Jadual di bawah meringkaskan kriteria penilaian ini.
| Kriteria Penilaian | Apa yang Perlu Dicari | Mengapa Ia Penting |
| Peralatan Pemesinan | Mesin pelarik CNC, pengisar CNC, perkakas hidup | Memastikan keupayaan untuk mengadakan toleransi |
| Perkakas | Alat bentuk ketepatan, roda pengisar berpakaian | Memastikan ketepatan profil alur |
| Kawalan Proses | Pengurusan alat, pengurusan penyejuk, penyelenggaraan | Memastikan konsistensi dari bahagian ke bahagian |
| Sistem Pemeriksaan | Tolok yang ditentukur, CMM, pemeriksa terlatih | Mengesahkan ketepatan alur pada setiap lot |
| Pengalaman | Rekod jejak dalam aplikasi yang serupa | Menunjukkan keupayaan dan kebolehpercayaan |
Di Hawen, kilang kami telah menghasilkan Belt Pulleys selama lebih sedekad. Kami telah melabur dalam peralatan pemesinan dan pengisaran CNC termaju, dan kami mengekalkan sistem kawalan kualiti yang komprehensif. Pasukan kejuruteraan kami bersedia untuk membantu dengan spesifikasi dan kejuruteraan aplikasi. Kami menjemput anda untuk menilai kami berdasarkan kriteria ini dan menganggap kami sebagai rakan kongsi anda untuk Belt Pulleys.
Jadual berikut menyediakan parameter produk utama untuk Takal Belt kami. Takal ini direka untuk penghantar, pemacu HVAC, jentera pertanian dan kipas industri. Kilang kami juga boleh menghasilkan takal tersuai untuk memenuhi keperluan khusus.
| Parameter | Julat Spesifikasi | Nota |
| Diameter Luar | 50 - 1,200 mm | Saiz tersuai tersedia |
| Profil Groove | Tali pinggang V, tali pinggang masa, tali pinggang rata | Profil tersuai tersedia |
| Bilangan Alur | 1 - 12 | Konfigurasi tersuai tersedia |
| Toleransi Sudut Alur | +/- 0.5 darjah (berpusing), +/- 0.1 darjah (tanah) | Dipilih berdasarkan permohonan |
| Toleransi Diameter Alur | +/- 0.05 mm (berpusing), +/- 0.01 mm (tanah) | Dipilih berdasarkan permohonan |
| Kemasan Permukaan | Ra 0.8 - 1.6 µm (tanah) | Mengurangkan pemakaian tali pinggang |
| bahan | Besi tuang, Keluli, Aluminium | Dipilih untuk kekuatan dan berat |
| Mengimbangi | G16 atau lebih baik | Mengurangkan getaran |
| MOQ | 10 keping | Boleh dirunding untuk tempahan yang banyak |
| Masa Utama | 2 - 4 minggu | Bergantung pada kuantiti dan penyesuaian |
Di kilang kami, kami mengeluarkan Takal Belt kami untuk memenuhi spesifikasi ini dan banyak lagi. Kami boleh menyesuaikan diameter, profil alur, bilangan alur, bahan dan toleransi untuk memenuhi keperluan khusus anda. Sistem kawalan kualiti kami termasuk pemeriksaan bahan mentah, pemeriksaan dalam proses dan pemeriksaan akhir sebelum penghantaran. Matlamat kami adalah untuk menyediakan pelanggan kami dengan Takal Belt berkualiti tinggi yang memenuhi keperluan prestasi mereka.
Soalan 1: Apakah parameter alur yang paling kritikal untuk prestasi takal tali pinggang?
Jawapan: Parameter alur yang paling kritikal ialah sudut alur. Sudut alur menentukan cara tali pinggang terjepit ke dalam alur dan berapa banyak kuasa yang boleh dihantar oleh pemacu. Ralat hanya satu darjah boleh mengurangkan kapasiti penghantaran kuasa tali pinggang dan menyebabkan haus tidak sekata. Atas sebab ini, sudut alur harus ditentukan dengan toleransi +/- 0.5 darjah atau lebih ketat, bergantung pada aplikasi.
Soalan 2: Mengapakah pengisaran perlu jika takal sudah dipusing?
Jawapan: Pengisaran adalah perlu untuk mencapai tahap ketepatan alur dan kemasan permukaan yang tertinggi. Memusing boleh mencapai toleransi sudut alur +/- 0.5 darjah dan kemasan permukaan Ra 1.6-3.2 µm. Pengisaran boleh mencapai toleransi sudut alur +/- 0.1 darjah dan kemasan permukaan Ra 0.4-0.8 µm. Ketepatan dan kemasan yang dipertingkatkan mengurangkan haus tali pinggang, getaran dan bunyi bising, serta meningkatkan kecekapan penghantaran kuasa.
Soalan 3: Bagaimanakah cara saya mengesahkan ketepatan alur takal yang saya terima?
Jawapan: Anda boleh mengesahkan ketepatan alur menggunakan tolok alur, mikrometer dan penunjuk dail. Tolok alur memeriksa sudut dan profil alur. Mikrometer memeriksa diameter alur. Penunjuk dail memeriksa kehabisan alur. Untuk aplikasi kritikal, anda boleh menghantar sampel ke makmal metrologi untuk pemeriksaan CMM. Di Zhejiang Hawen Electromechanical Co., Ltd., kami menyediakan laporan pemeriksaan dengan setiap penghantaran.
Soalan 4: Bolehkah takal yang haus dimesin semula untuk memulihkan ketepatan alur?
Jawapan: Dalam sesetengah kes, takal yang haus boleh dimesin semula untuk memulihkan ketepatan alur. Proses ini melibatkan mengeluarkan sedikit bahan dari alur untuk memulihkan sudut dan profil yang betul. Walau bagaimanapun, ini mengurangkan diameter alur, yang mungkin menjejaskan nisbah kelajuan. Pemesinan semula hanya boleh dilaksanakan jika takal mempunyai bahan yang mencukupi dan jika diameter yang dikurangkan boleh diterima untuk aplikasi. Pasukan kejuruteraan kami boleh menasihati sama ada pemesinan semula adalah pilihan yang berdaya maju.
Soalan 5: Apakah masa utama biasa untuk takal tali pinggang tersuai?
Jawapan: Masa utama biasa untuk Takal Belt tersuai ialah 2 hingga 4 minggu selepas mendapat kelulusan. Masa utama bergantung pada kerumitan profil alur, bahan dan kuantiti yang dipesan. Untuk pesanan besar atau profil kompleks, masa utama mungkin lebih lama. Di kilang kami, kami bekerja rapat dengan pelanggan kami untuk memenuhi keperluan penghantaran mereka.
Ketepatan dan ketekalan alur adalah asas prestasi Belt Pulley. Proses pemesinan yang digunakan untuk membentuk alur—berpusing, beralur dan mengisar—menentukan sama ada takal akan menghantar penghantaran kuasa yang boleh dipercayai atau menyebabkan tali pinggang haus, bunyi dan getaran. Bagi pembeli, memahami proses ini adalah penting untuk menentukan tahap kualiti yang betul dan untuk menilai pembekal. Di Zhejiang Hawen Electromechanical Co., Ltd., kilang kami mempunyai peralatan, perkakas dan pengalaman untuk menghasilkan Takal Belt yang memenuhi toleransi alur yang paling mencabar. Kami menggunakan pemesinan CNC dan pengisaran ketepatan untuk mencapai toleransi sudut alur +/- 0.1 darjah dan kemasan permukaan Ra 0.8 µm atau lebih baik.
Sama ada anda mendapatkan sumber takal untuk penghantar, pemacu HVAC, jentera pertanian atau kipas industri, kami menjemput anda untuk menghubungi kami untuk membincangkan keperluan anda. Kami boleh menyediakan sampel, data teknikal dan penyelesaian tersuai. Komitmen kami terhadap kualiti dan kepuasan pelanggan telah menjadikan kami rakan kongsi yang dipercayai untuk perniagaan di seluruh dunia.
Hubungi Zhejiang Hawen Electromechanical Co., Ltd. hari iniuntuk membincangkan keperluan Belt Pulley anda dan temui bagaimana keupayaan pemesinan kami dapat memenuhi spesifikasi ketepatan alur anda.
-
Alamat:No.809 Jinniu Street, Pekan Bihu, Daerah Liandu, Bandar Lishui, Wilayah Zhejiang China
Hak Cipta © 2026 Zhejiang Hawen Electromechanical Co., Ltd. Hak Cipta Terpelihara. Links| Sitemap| RSS| XML| Dasar Privasi